

GPPS发泡片材设备选型
2026-11-04 09:23 来源:唯塑传播
GPPS发泡片主流分两大路线:丁烷物理发泡(传统PS发泡餐盒/托盘片,市面最多)、化学微发泡(低倍率、LED扩散板、轻量吸塑片);严禁拿普通GPPS实芯片材机直接改发泡,GPPS熔体强度偏低,发泡窗口窄,压力、温控稍有偏差就破泡、粗孔、厚薄飘、表面麻点

一、两条路线
路线1:丁烷物理发泡(二机阶,一次性发泡餐盒、生鲜托盘、蛋托片)
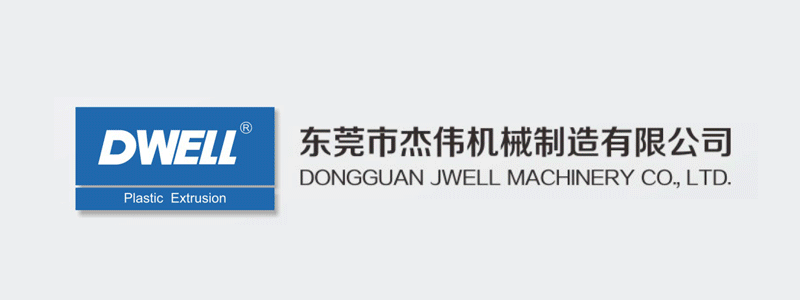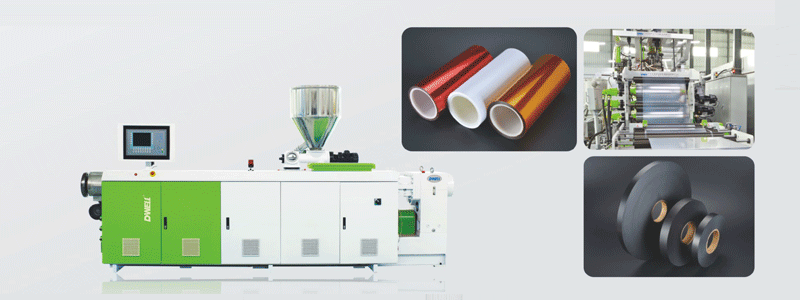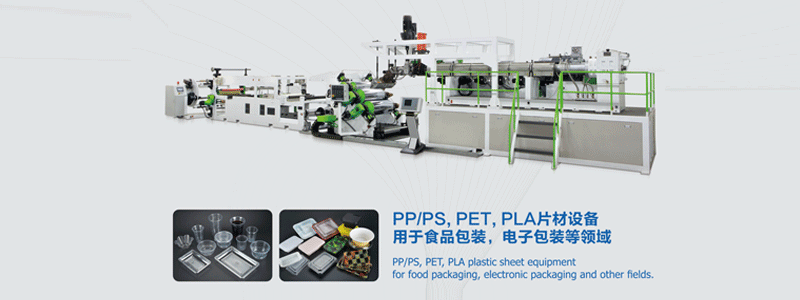
结构:一阶单螺杆(塑化+溶气)+二阶冷却单螺杆(稳压降温),也就是常说的PS发泡二阶机组
发泡剂:丁烷/异丁烷,高压计量注入
产品:低密度、高倍率,密度50–120kg/m³;厚度1–3mm,宽幅650/750/1050mm,后续配套真空吸塑机成型餐盒
优点:泡孔细密、保温好、产量高;缺点:涉及易燃易爆丁烷,厂房要防爆、可燃气体检测、丁烷回收系统,安评要求高
螺杆:一阶L/D30~32,带注气口、混炼段;二阶是冷却稳压螺杆,不做强剪切,把熔体温度压到发泡合适区间,防止出模前提前发泡
路线2:化学发泡/微球发泡(单螺杆,低倍率发泡扩散板、轻量化吸塑片)
主机:排气式屏障单螺杆L/D28–30:1,不用气体注入,添加AC发泡剂或者微球发泡母粒、成核剂
发泡倍率低,密度一般0.6–0.9g/cm³,减重不多;多用于LED背光扩散板、包装内衬、哑光装饰片,很多是ABA共挤发泡(表层实芯GPPS,芯层发泡)
优点:设备简单、投资低、不用防爆、配方干净;缺点:倍率做不高、发泡剂残留、成本高,泡孔相对偏大,很难做很低密度
注意:这个不是KT板,KT板是PS化学发泡厚板,工艺、模头定型不一样
二、核心部件重点核查
1.发泡专用衣架模头
普通实芯GPPS衣架模头流道压力曲线不匹配,会模内提前发泡,泡孔合并、横向密度不均;GPPS发泡模头要:内部限流稳压设计、模唇精密微调、分区独立加热;物理发泡线模头内部压力控制是成败关键
2.熔体泵
GPPS发泡对熔体压力极度敏感,压力波动直接造成密度忽重忽轻、泡孔大小不一;熔体泵稳压,厚薄+密度稳定性提升非常明显;化学微发泡、ABA共挤方案优先上熔体泵
3.换网器
物理发泡餐盒线:不停机液压换网,回料比例高,杂质多,避免频繁停机
化学微发泡扩散板:板式液压换网即可,回料少
4.定型冷却系统
丁烷物理发泡线:先风环风冷定型+轻三辊牵引压平,压辊压力不能大!GPPS泡孔很容易压塌,辊只是整平,不是像实芯片那样强压光;辊温控制偏低,防止泡孔二次收缩
化学微发泡扩散板:镜面三辊压光机组,独立油式模温机控温,板面平整度、透光均匀度要求高,辊面镜面抛光
重点:GPPS发泡冷却速度不能过快,冷却太快内应力巨大,成品后期收缩翘曲、吸塑变形
5.喂料与计量系统
丁烷线:失重主喂料+高压恒流丁烷注入系统,配套丁烷回收、防爆、泄漏报警
化学发泡线:失重式喂发泡母粒/微球,发泡剂添加误差会出现局部不发泡、鼓包、麻面
6.在线检测
优先选配:在线测厚+在线密度仪;发泡产品只看厚度没用,同厚度密度差异很大,直接影响克重和吸塑成型
三、单层/ABA共挤怎么选
单层发泡:餐盒、普通托盘,便宜;缺点表面容易露泡、手感粗糙
ABA共挤发泡:A层实芯GPPS面层,B层发泡芯层;表面平整光滑、不露泡、刚性好,适合扩散板、高端包装片;需要增加一台小共挤单螺杆+共挤分配器,预算上浮

四、高频踩坑点
1.拿普通GPPS实芯片机改造发泡:模头压力不对,提前发泡,废品率极高,改造费用接近新线
2.丁烷发泡线省丁烷回收+防爆系统:安监过不了,安全风险大;很多低价方案只卖主机,不含这套安全系统
3.三辊压光压力调太大:GPPS泡孔直接压塌,密度居高不下、失去发泡减重意义
4.大量加回料不做除潮除杂:回料里水分会造成泡孔穿孔、针孔;GPPS回料比例越高,螺杆过滤、混炼要求越高
5.验收只看板厚,不测密度公差、泡孔均匀度、72h放置收缩率;GPPS发泡片放置后收缩翘曲是最常见售后问题
6.混淆KT板设备:KT板是厚板风冷发泡,速度慢、倍率低,不能做连续收卷的薄发泡吸塑片
五、厂家和试机要点
GPPS发泡配方依赖性极强(成核剂、熔体增强剂、发泡剂配比),必须带原料+回料比例现场试机,试机时连续稳定跑至少2–4小时,记录:密度波动、横向厚薄、泡孔有无破孔、板面麻点。