

自动称重混料机是什么?
2026-11-13 09:23 来源:唯塑传播
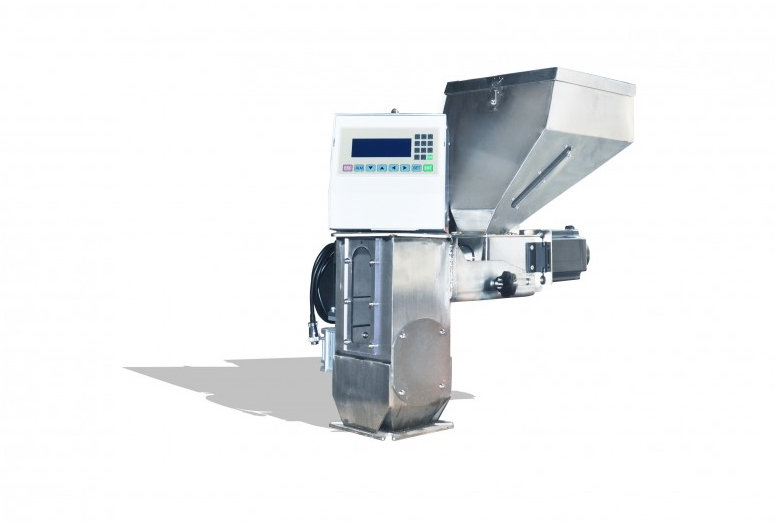
自动称重混料机(称重式拌料机/GravimetricBlender),就是挤出线放在挤出机进料口前面的辅机:按重量精准配比新料、回料、色母、助剂,混合好连续供给挤出主机,和刚才说的齿轮箱是上下游搭档。
两大常用类型
增重式:共用一个称重斗,依次下料,快加料+慢补料,凑到目标重量,然后一起下到搅拌仓;性价比高,适合颗粒,精度一般±0.1~0.5%,吹膜、管材、板材大量在用
失重式:每个料斗独立称重,实时监测料仓减重、连续出料;精度更高(±0.1~0.3%),适合高要求薄膜、共挤、添加少量粉体助剂,可以联动挤出机做米重闭环控制,价格贵、维护要求高
结构
储料斗(多组份,2~6斗居多):分别存新料、回料、色母、助剂
称重传感器+称重斗:核心
搅拌仓(桨叶搅拌):混匀
下料闸/伺服喂料螺杆
PLC+触摸屏:配方存储、报警、产量记录、可对接挤出主机信号
配套:真空上料机,自动补料到料斗
标准工作流程(增重式)
1.在触摸屏存入配方,输入各组分百分比
2.依次向称重斗投料,快投,临近目标切换慢投,减少过冲
3.全部组份称完→卸料进搅拌仓,定时搅拌
4.混合完成,直接落入挤出机料斗,或通过吸料输送
5.循环下一批,持续供料给挤出机
在挤出线上的作用
1.重量配比精准(对比体积式色母机):不受物料密度、流动性、料粒大小波动影响,颜色、助剂含量稳定,减少色差、力学性能波动
2.回料稳定掺混:粉碎回料比例可控,很多管材、片材线大量加回料,全靠它稳定比例
3.稳定挤出米重/壁厚:高端机型可以和挤出主机、牵引联动;当挤出波动时,自动微调喂料,稳定制品克重、厚度,降低废品率
4.自动记录、追溯:记录每批次用料、消耗,方便成本核算、品质追溯
5.减少人工拌料误差、粉尘,适合连续24h挤出生产
和体积式混料机对比
称重式:按重量,精度高;颗粒、回料、色母通用;价格更高;需要定期校准传感器
体积式:按容积,便宜;物料比重一变就不准,只适合要求低的场合
常见故障
配比漂移、色差忽深忽浅:传感器没校准、软连接受力、料斗挂料、下料口架桥
混料不均、条纹:搅拌时间太短、桨磨损、批次太大
频繁报警:料位不足、称重斗卡料、气源不稳
下料断续:物料流动性差,粉体容易搭桥
选型要点
普通管材、型材、造粒:选增重式足够
高透薄膜、多层共挤、微量粉体助剂:优先失重连续喂料系统
如果以后要做米重闭环控制,直接选带通讯接口机型,可以联动挤出主机